¿Por qué se utiliza una bomba de alto vacío para evacuar cápsulas de acero antes del conformado en caliente de cuerpos verdes de aleación de titanio y aluminio?
Actualizado hace 3 meses
El uso de una bomba de alto vacío es fundamental para eliminar los gases residuales que, de otro modo, se expandirían durante el calentamiento y comprometerían la integridad del material. Al crear un entorno de presión negativa casi total, la bomba garantiza que no quede aire atrapado dentro de la cápsula de acero antes de que se selle. Este paso preventivo es esencial para evitar la formación de bolsas internas de aire, que darían lugar a una alta porosidad y debilidad estructural durante el proceso posterior de conformado en caliente.
Conclusión clave: Evacuar las cápsulas de acero con una bomba de alto vacío es un paso obligatorio para prevenir la porosidad y la oxidación inducidas por gases. Este proceso garantiza que la aleación de titanio y aluminio alcance la máxima densidad y mantenga sus propiedades mecánicas previstas durante la deformación a alta temperatura.
Prevención de defectos estructurales mediante la exclusión de gases
Eliminación del riesgo de expansión de gases
A las temperaturas extremas requeridas para el conformado en caliente, cualquier aire residual atrapado dentro de una cápsula sellada se expandirá significativamente. Esta expansión crea una presión interna que se opone a la consolidación del cuerpo verde de titanio y aluminio. Si estos gases no se eliminan, forman bolsas de aire persistentes que provocan una alta porosidad en el componente final.
Garantizar la máxima densidad del material
Se requieren componentes de alta densidad para las exigentes aplicaciones en las que suelen utilizarse las aleaciones de titanio y aluminio. Al excluir a fondo los gases antes del sellado, la bomba de vacío permite un proceso de "aplastamiento térmico" o compresión sin interrupciones. Esto da como resultado una pieza totalmente consolidada, con una microestructura uniforme y una integridad estructural superior.
Protección de las redes internas de poros
Los "cuerpos verdes" son, en esencia, preformas porosas hechas de polvo compactado que aún no se han sinterizado ni densificado por completo. Dado que estos cuerpos contienen una red de poros interconectados, es necesario un alto vacío para "extraer" el aire desde el mismo centro del material. Sin una bomba de alta eficiencia, la humedad o el aire residuales permanecerían atrapados en lo profundo de la estructura del cuerpo verde.
Protección de la integridad química a altas temperaturas
Mitigación de la reactividad química extrema
Las aleaciones de titanio son notoriamente reactivas con el oxígeno, el nitrógeno y la humedad cuando se exponen a altas temperaturas. Un entorno de alto vacío reduce la presión parcial de oxígeno a un nivel en el que estas reacciones no pueden producirse. Esto evita la formación de capas superficiales frágiles o la contaminación interna que degradaría el rendimiento de la aleación.
Mantenimiento de la ductilidad del material
La exposición incluso a trazas de oxígeno durante el conformado en caliente puede conducir a una "ganancia de oxígeno", lo que aumenta significativamente la fragilidad de la lámina o componente de titanio. La bomba de vacío establece un entorno inicial puro, a menudo seguido por un desplazamiento con gas inerte, para garantizar que el producto final conserve la ductilidad necesaria. Esto es particularmente vital para lograr las composiciones de fase específicas, como las fases gamma o alfa-2, requeridas por los estándares aeroespaciales o automotrices.
Prevención de la oxidación secundaria
Aunque la cápsula esté sellada, cualquier gas que quede en su interior reaccionará con la superficie de la aleación en el momento en que se aplique calor. Esta oxidación secundaria puede interferir con la homogeneización de la aleación y la difusión de átomos durante el proceso de conformado. La preevacuación hasta niveles tan bajos como 10⁻² Pa garantiza que la ingeniería microestructural, como el control de la morfología del grano, se mantenga precisa y predecible.
Comprender las compensaciones
Complejidad del proceso frente a calidad del componente
Implementar una etapa de alto vacío añade tiempo y costos de equipos especializados al ciclo de fabricación. Sin embargo, para aleaciones de alto rendimiento como TiAl, esto no es un "extra" opcional, sino un requisito fundamental para la viabilidad estructural. Intentar omitir o acelerar el proceso de evacuación casi siempre da como resultado una alta tasa de rechazo debido a vacíos internos.
Sensibilidad y mantenimiento del equipo
Las bombas de alto vacío y los sellos asociados de las cápsulas de acero son sensibles a la contaminación y deben mantenerse con meticulosidad. Cualquier fuga en la cápsula o una falla en la capacidad de la bomba para alcanzar la presión requerida provocará propiedades del material inconsistentes. Aunque el costo de mantener este entorno "limpio" es alto, el costo de una falla del componente en servicio es significativamente mayor.
Cómo aplicar esto a su proceso
Lograr un componente de titanio y aluminio de alta calidad requiere un enfoque disciplinado en la fase de evacuación. Sus requisitos específicos de vacío dependerán de la aplicación final de la pieza.
- Si su enfoque principal es la máxima resistencia estructural: Priorice una duración de evacuación más prolongada con niveles de vacío más altos (Pa más bajos) para garantizar que cada poro interno del cuerpo verde quede libre de gas residual.
- Si su enfoque principal es el acabado superficial y la ductilidad: Asegúrese de que la bomba de vacío sea capaz de eliminar toda la humedad y el oxígeno para evitar la formación de una "capa alfa" frágil en la superficie de la aleación.
- Si su enfoque principal es el control de la composición de fases: Utilice la bomba de vacío para establecer una base pura antes de introducir argón de alta pureza, lo que permite un control preciso del entorno térmico y de las transformaciones de fase.
Una bomba de alto vacío es el guardián técnico que garantiza que una aleación de titanio y aluminio pase de ser un frágil cuerpo verde a un componente de ingeniería denso y de alto rendimiento.
Tabla resumen:
| Característica clave | Función en el conformado en caliente | Beneficio para el material |
|---|---|---|
| Exclusión de gases | Elimina el aire/la humedad residuales | Evita poros internos y la expansión de gases |
| Control de oxidación | Reduce la presión parcial de oxígeno | Mantiene la ductilidad y evita capas frágiles |
| Estabilidad de presión | Crea presión negativa total | Asegura la máxima densidad y una estructura uniforme |
| Protección de fase | Establece un entorno puro | Permite un control preciso de las fases gamma/alfa-2 |
Impulse su investigación de materiales con la precisión de THERMUNITS
Lograr una microestructura impecable en aleaciones de titanio y aluminio requiere un control del vacío y una precisión térmica sin concesiones. THERMUNITS es un fabricante líder de equipos de laboratorio de alta temperatura dedicado a la ciencia de los materiales y a la I+D industrial. Potenciamos su investigación con una gama integral de soluciones térmicas, que incluyen hornos de Vacío, Atmósfera y Prensado en Caliente, sistemas de Fusión por Inducción al Vacío (VIM) y equipos de CVD/PECVD.
Ya sea que esté procesando cuerpos verdes o refinando aleaciones avanzadas, nuestros equipos garantizan los entornos de alta pureza necesarios para prevenir la oxidación y los defectos estructurales.
¿Listo para optimizar su proceso de tratamiento térmico? Póngase en contacto hoy mismo con nuestros expertos técnicos para encontrar la solución ideal para su laboratorio.
Referencias
- Sebastian Döring. Effect of different oxide layer shares on the upsetting of titanium aluminide specimens. DOI: 10.21741/9781644903131-105
Productos mencionados
- Sistema de fusión por inducción al vacío de 7KW con temperatura máxima de 1900°C, tubo de cuarzo de 60mm y control manual de temperatura para investigación de aleaciones metálicas
- Sistema de fusión por inducción de alta temperatura con caja de guantes de ultra alta pureza integrada para el procesamiento de aleaciones metálicas
- Horno de fusión y colada al vacío de alto vacío con agitación mecánica y carga secundaria para investigación de aleaciones metálicas
- Horno de tubo de atmósfera de vacío de sobremesa de alta temperatura de 1750 °C con elementos calefactores Kanthal Super 1800 y tubo de procesamiento de alúmina de 60 mm
- Horno de Prensa Caliente de Laminación al Vacío de Alta Temperatura para Unión de Objetos Semiconductores y Procesamiento Térmico de Compuestos Avanzados
La gente también pregunta
- ¿Cuál es el papel principal de un horno de fusión por inducción al vacío en la fundición de aleaciones Fe-Cr-N? Garantizar una alta pureza
- ¿Cómo calienta los materiales un horno de fusión por inducción al vacío mientras evita la contaminación atmosférica? Logre una alta pureza
- ¿Cuáles son los componentes estructurales clave que conforman un sistema de horno de fusión por inducción al vacío (VIM)? Guía completa
- ¿Cómo influye el efecto pelicular en la selección de frecuencia en VIM? Optimice la penetración del calor y la eficiencia de agitación
- ¿Qué ventajas técnicas ofrece la fusión por inducción al vacío en cuanto a la homogeneidad y la pureza de las aleaciones? Mejora el rendimiento

Equipo técnico · ThermUnits
Last updated on Jun 02, 2026
Productos relacionados
Sistema de fusión por inducción al vacío de 7KW con temperatura máxima de 1900°C, tubo de cuarzo de 60mm y control manual de temperatura para investigación de aleaciones metálicas
Sistema de fusión por inducción de alta temperatura con caja de guantes de ultra alta pureza integrada para el procesamiento de aleaciones metálicas
Horno de fusión y colada al vacío de alto vacío con agitación mecánica y carga secundaria para investigación de aleaciones metálicas
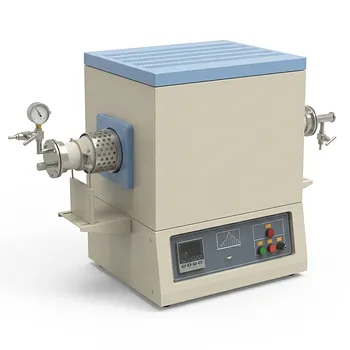
Horno de tubo de atmósfera de vacío de sobremesa de alta temperatura de 1750 °C con elementos calefactores Kanthal Super 1800 y tubo de procesamiento de alúmina de 60 mm
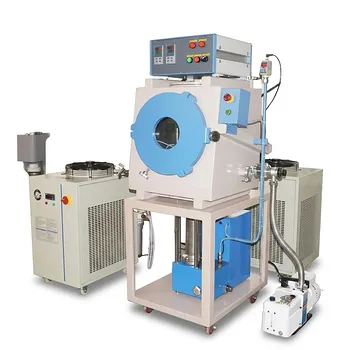
Horno de Prensa Caliente de Laminación al Vacío de Alta Temperatura para Unión de Objetos Semiconductores y Procesamiento Térmico de Compuestos Avanzados
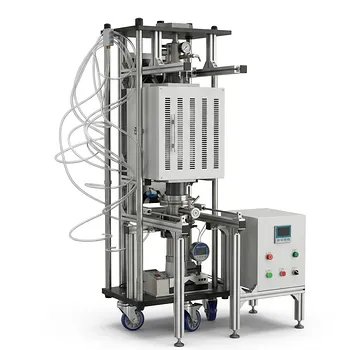
Horno de prensado en caliente de vacío de alta temperatura industrial y máquina de prensa de vacío calentada para sinterización de ciencia de materiales
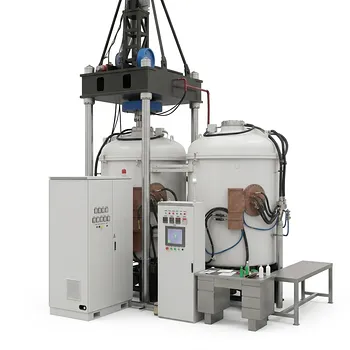
Horno de Prensa Caliente por Inducción al Vacío de 600T de Alta Presión para Tratamiento Térmico y Sinterización de Materiales Avanzados
Sistema de calentamiento por inducción con control de temperatura para sinterización y fusión al vacío a alta temperatura
Horno de tubo de vacío compacto de alta temperatura de 1800 °C con tubo de alúmina de 60 mm de diámetro exterior y elementos calefactores Kanthal MoSi2
Horno de Prensa de Vacío Industrial y Prensa de Vacío Calentada de Alta Temperatura para Sinterizado de Materiales Avanzados
Horno de tubo de vacío compacto de alta temperatura, 1750°C máx., tubo de alúmina de 60 mm DE
Horno tubular de alta temperatura de 1700C con tubo de alúmina de 4 pulgadas de diámetro exterior y bridas de sellado al vacío
Horno de tubo vertical de vacío y atmósfera de 1700°C con tubo de alúmina de 80 mm
Horno de tubo de sobremesa de alta temperatura de 1700C con zona de calentamiento de 5 pulgadas, tubo de alúmina de alta pureza y bridas de sellado al vacío
Horno de tubo partido de alta temperatura a 1700°C con válvulas de brida de vacío y tubo de alúmina de 60 mm
Horno de vacío de pared fría de alta temperatura para sinterizado y recocido de materiales avanzados, 1600 °C, área de calentamiento 200x200x300 mm
Horno de tubo partido de seis zonas para alta temperatura de 1700C con tubo de alúmina y bridas refrigeradas por agua
Horno de vacío de alta temperatura de 1000 °C con cámara de 8 pulgadas de diámetro interno para sinterización de materiales e investigación de recocido
Sistema de procesamiento térmico de alto vacío y horno de mufla híbrido compacto de triple tubo a 1000 °C